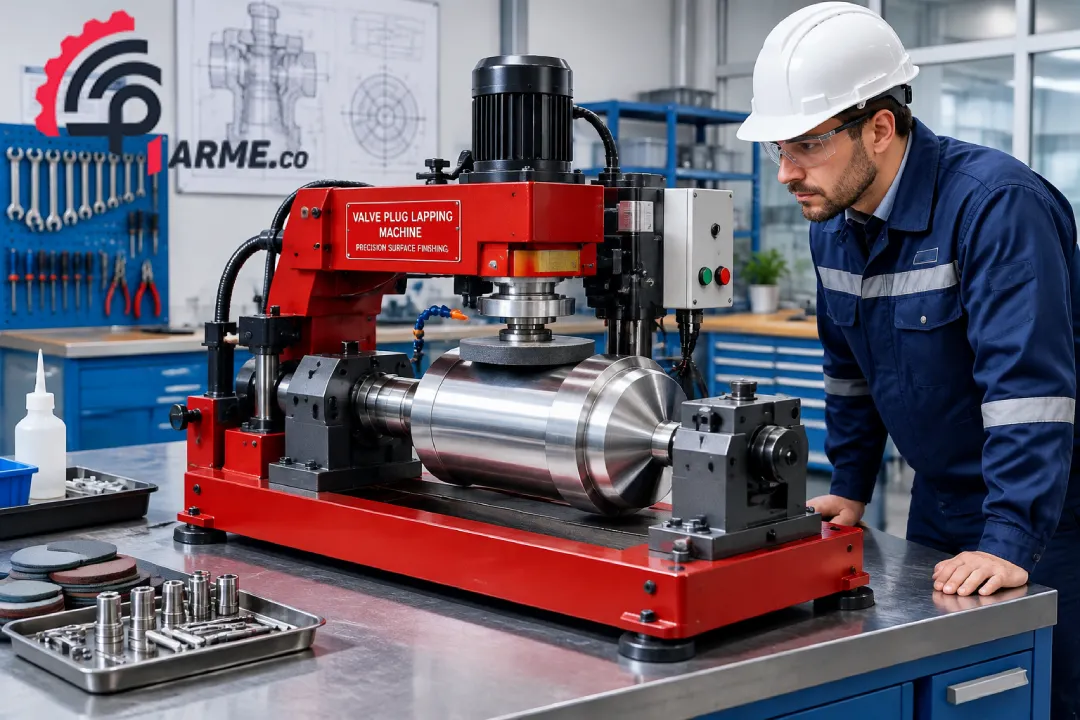
اگر در صنایع نفت، گاز، پتروشیمی، نیروگاهی یا کارخانه های بزرگ صنعتی فعالیت می کنید، احتمالا بارها با مشکل نشتی شیرالات روبرو شده اید. شیرالات صنعتی وظیفه کنترل، قطع و وصل و هدایت جریان سیالات را بر عهده دارند و کوچک ترین ایراد در عملکرد آن ها می تواند هزینه های زیادی به مجموعه تحمیل کند.
گاهی یک نشتی کوچک در سیت یا پلاگ شیر نشود، به مرور به نظر نمی رسد؛ اما اگر به موقع برطرف نشود، به مرور باعث تخریب سطوح آب بندی، افزایش مصرف انرژی، کاهش ایمنی و حتی توقف خط تولید خواهد شد. در چنین شرایطی، تعویض کامل شیر همیشه بهترین یا اقتصادی ترین راه حل نیست. بسیاری از شیرالات را می توان با استفاده از عملیات لپینگ و بدون تعویض کامل، به وضعیت مناسب کاری بازگرداند.
اما دستگاه لپینگ چیست و چه کاربردی در اب بندی شیرالات صنعتی دارد؟ دستگاه لپینگ ابزاری تخصصی برای صاف، تخت و صیقلی کردن سطوحی مانند سیت، پلاگ، دیسک و گوه است. این دستگاه با حذف سیت، پلاگ، دیسک و گوه است. این دستگاه با حذفعات را افزایش می دهد و امکان اب بندی دقیق فلز به فلز را فراهم می کند.
در این مقاله، عملیات لپینگ، انواع دستگاه لپینگ، کاربرد آن در تعمیر شیرالات، مراحل اجرای کار، اشتباهات رایج و نکات مهم خرید این تجهیزات را به زبان ساده و کاربردی بررسی می کنیم.
چرا نشتی شیرالات صنعتی می تواند خط تولید را متوقف کند؟
تصور کنید یک شیر دروازه ای روی خط انتقال سیال پرفشار نصب شده و نشتی آن از چند قطره در دقیقه بیشتر نیست. ممکن است این مقدار در نگاه اول ناچیز باشد، اما همین نشتی کوچک می تواند به تدریج سطح سیت و گوه را تخریب کند و خسارت بسیار بزرگ تری به وجود بیاورد.
در خطوطی که با گازهای خورنده، بخار داغ، مواد شیمیایی یا سیالات قابل اشتعال کار می کنند، نشتی فقط یک ایراد فنی نیست. این مشکل می تواند ایمنی کارکنان، سلامت تجهیزات و پایداری کل فرایند تولید را تحت تاثیر قرار دهد.
نشتی شیرالات چگونه شدیدتر می شود؟
زمانی که سطح سیت یا پلاگ دچار خراش، خوردگی یا زنگ زدگی می شود، تماس کامل میان دو سطح از بین می رود. سیال از مسیرهای بسیار ریز عبور می کند و با فشار و سرعت بالا، همان مسیرها را بزرگ تر می کند. این فرایند که در بعضی خطوط با عنوان Wire Drawing شناخته می شود، باعث ایجاد شیار و فرسایش بیشتر در سطح فلز خواهد شد.
هرچه این فرسایش ادامه پیدا کند، میزان نشتی نیز افزایش می یابد. در نهایت ممکن است شیر دیگر قادر به قطع کامل جریان نباشد و اپراتورها مجبور شوند برای تعمیر یا تعویض آن، بخشی از خط را از مدار خارج کنند.
چرا تعویض کامل شیر همیشه بهترین گزینه نیست؟
شیرالات صنعتی معمولا از آلیاژهای خاص و مقاوم ساخته می شوند و قیمت بالایی دارند. تامین یک شیر جدید نیز ممکن است به دلیل محدودیت واردات، نوسانات قیمت و زمان طولانی ساخت یا حمل، چند هفته یا حتی چند ماه زمان ببرد.
در بسیاری از موارد، بدنه اصلی شیر سالم است و تنها سطوح آب بندی آن آسیب دیده اند. در چنین شرایطی، اجرای عملیات لپینگ می تواند با هزینه و زمان بسیار کمتر، عملکرد شیر را به وضعیت قابل قبول بازگرداند. البته تشخیص قابل تعمیر بودن شیر باید توسط کارشناس فنی و پس از بازرسی دقیق انجام شود.
عملیات لپینگ چیست و دستگاه لپینگ چگونه کار می کند؟
لپینگ یا Lapping یک فرایند ماشین کاری سایشی بسیار دقیق است که برای اصلاح تختی، صافی و کیفیت سطح قطعات به کار می رود. در این فرایند، مقدار بسیار کمی از سطح قطعه با استفاده از ذرات ساینده برداشته می شود تا ناهمواری ها، خراش ها و نقاط برجسته از بین بروند.
دستگاه لپینگ معمولا از یک صفحه ساینده، سیستم محرک، نگهدارنده یا فیکسچر، ابزار اعمال فشار و تجهیزات کنترل سرعت تشکیل می شود. قطعه روی صفحه قرار می گیرد و بین سطح قطعه، صفحه و خمیر ساینده، حرکت کنترل شده ایجاد می شود.
خمیر لپینگ شامل ذرات سخت و ریزی مانند سیلیکون کارباید، اکسید آلومینیوم یا الماس است. این ذرات در زمان حرکت دستگاه، برجستگی های سطح را به صورت یکنواخت حذف می کنند.
حرکت دستگاه لپینگ چگونه انجام می شود؟
حرکت دستگاه ممکن است چرخشی، رفت و برگشتی یا اوربیتال باشد. هدف اصلی این است که سایش فقط در یک مسیر ثابت انجام نشود. حرکت چند جهته باعث می شود سطح قطعه به شکل یکنواخت اصلاح شود و شیارهای ناخواسته روی آن باقی نماند.
در بسیاری از دستگاه ها، حرکت صفحه یا ابزار شبیه حرکت عدد هشت انگلیسی است. این الگو کمک می کند ذرات ساینده در نقاط مختلف پخش شوند و تمام سطح، به صورت متعادل تحت سایش قرار بگیرد.
خروجی عملیات لپینگ چیست؟
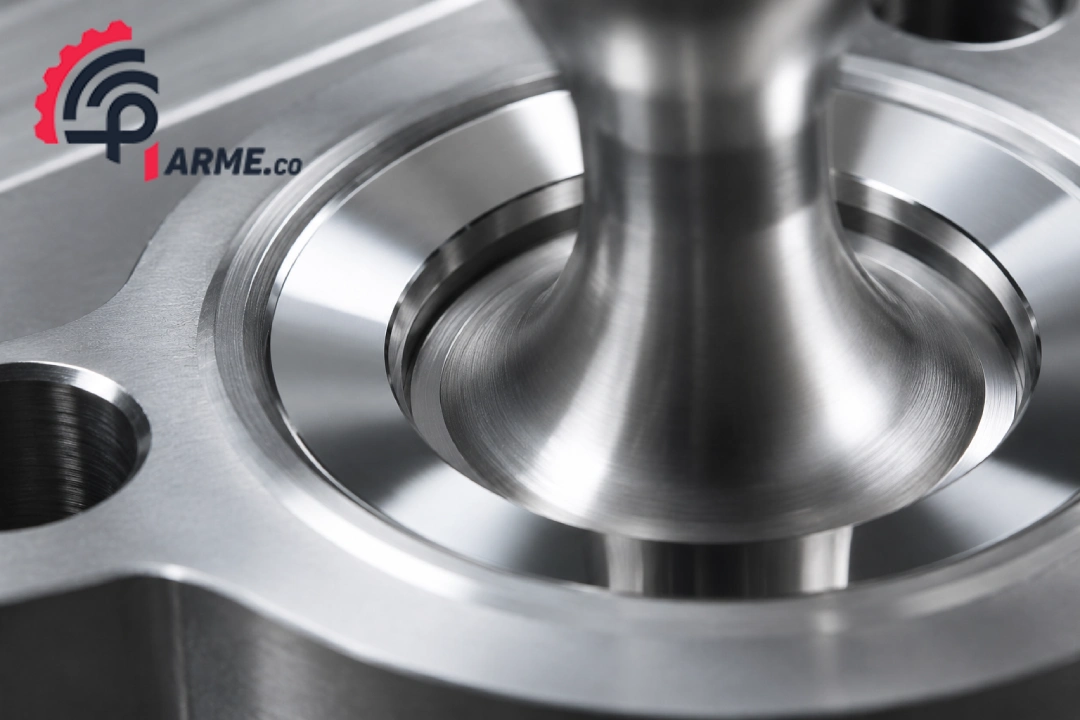
خروجی صحیح عملیات لپینگ، سطحی صاف، تخت و عاری از خراش های موثر است. این سطح باید بتواند با قطعه مقابل خود تماس مناسبی ایجاد کند. در شیرالات صنعتی، این موضوع باعث افزایش سطح تماس سیت و پلاگ یا سیت و دیسک می شود و مسیر عبور سیال را تا حد زیادی از بین می برد.
البته لپینگ به معنای حذف هر نوع ایراد از روی قطعه نیست. این فرایند برای اصلاح عیوب سطحی و میکرونی کاربرد دارد. اگر قطعه ترک خورده، تغییر شکل داده یا دچار خوردگی عمیق باشد، ابتدا باید عملیات ماشین کاری، جوشکاری ترمیمی یا تعویض قطعه انجام شود.
دستگاه لپینگ چه نقشی در اب بندی شیرالات صنعتی دارد؟
در بیشتر شیرالات صنعتی، اب بندی با تماس دقیق میان دو سطح انجام می شود. این سطوح می توانند شامل سیت و پلاگ، سیت و دیسک یا سیت و گوه باشند. هرگونه خراش، خوردگی، تابیدگی یا ناهمواری میان این دو سطح، مسیر عبور سیال ایجاد می کند.
دستگاه لپینگ با اصلاح این سطوح، میزان تماس میان قطعات را افزایش می دهد. زمانی که دو سطح به شکل صحیح روی یکدیگر قرار بگیرند، فشار داخلی شیر نمی تواند به راحتی از میان آن ها عبور کند.
چرا اب بندی فلز به فلز به لپینگ نیاز دارد؟
در بسیاری از خطوط فرایندی، دمای سیال بسیار بالا است. در دماهای بالا، واشرهای لاستیکی، تفلونی یا پلیمری ممکن است تغییر شکل دهند، بسوزند یا خاصیت خود را از دست بدهند. به همین دلیل، در بسیاری از شیرالات از سیستم اب بندی فلز به فلز استفاده می شود.
در این روش، سیت و قطعه مقابل آن باید بدون استفاده از واشر، تماس دقیق و یکنواختی داشته باشند. این سطح از انطباق با سنگ زنی معمولی یا پولیش کاری به دست نمی آید و به عملیات لپینگ دقیق نیاز دارد.
در آلیاژهای سخت مانند استلایت، تنگستن کارباید و بعضی فولادهای سخت کاری شده، اهمیت لپینگ بیشتر است. این مواد مقاومت بالایی در برابر سایش دارند و اصلاح آن ها با روش های معمول، زمان بر و دشوار است.
لپینگ چگونه نشتی داخلی شیر را کاهش می دهد؟
وقتی خراش ها و برجستگی های سطحی حذف می شوند، فضای خالی میان دو قطعه کاهش پیدا می کند. در نتیجه، سطح تماس افزایش می یابد و فشار وارد شده هنگام بسته شدن شیر، به شکل یکنواخت تری توزیع می شود.
البته میزان اب بندی نهایی به عوامل دیگری مانند وضعیت بدنه، سلامت ساقه، تنظیم گوه، کیفیت مونتاژ، فشار کاری و نوع سیال نیز بستگی دارد. بنابراین حتی بهترین عملیات لپینگ هم زمانی نتیجه مطلوب می دهد که سایر اجزای شیر سالم باشند.
کدام قطعات شیرالات به عملیات لپینگ نیاز دارند؟
هر قطعه ای که مستقیما در قطع و وصل جریان یا ایجاد اب بندی نقش دارد، ممکن است در زمان تعمیرات اساسی به لپینگ نیاز پیدا کند. مهم ترین قطعات عبارتند از:
- سیت رینگ: محل نشستن قطعه متحرک و یکی از مهم ترین سطوح آب بندی.
- گوه شیر دروازه ای: قطعه ای که میان دو سیت قرار می گیرد و مسیر جریان را قطع می کند.
- پلاگ شیر کروی: قطعه متحرکی که روی سیت قرار می گیرد و جریان را کنترل می کند.
- دیسک شیر پروانه ای یا یک طرفه: قطعه ای که در زمان بسته شدن باید تماس مناسبی با سیت داشته باشد.
- سطح نشیمن شیر اطمینان: بخشی که برای جلوگیری از تخلیه ناخواسته سیال باید کاملا سالم باشد.
پیش از شروع عملیات، باید مشخص شود که قطعه هنوز قابلیت تعمیر دارد یا نه. اگر ضخامت قطعه کم شده، سطح آن بیش از اندازه خورده شده یا ترک های عمیق دارد، لپینگ به تنهایی کافی نخواهد بود.
انواع دستگاه لپینگ برای تعمیر و اورهال شیرالات
دستگاه های لپینگ بر اساس محل استفاده، اندازه شیر، نوع قطعه و حجم کاری به مدل های مختلف تقسیم می شوند. به طور کلی، دو گروه اصلی دستگاه لپینگ شامل مدل های پرتابل و مدل های ثابت یا رومیزی هستند.
دستگاه لپینگ پرتابل برای تعمیر در محل
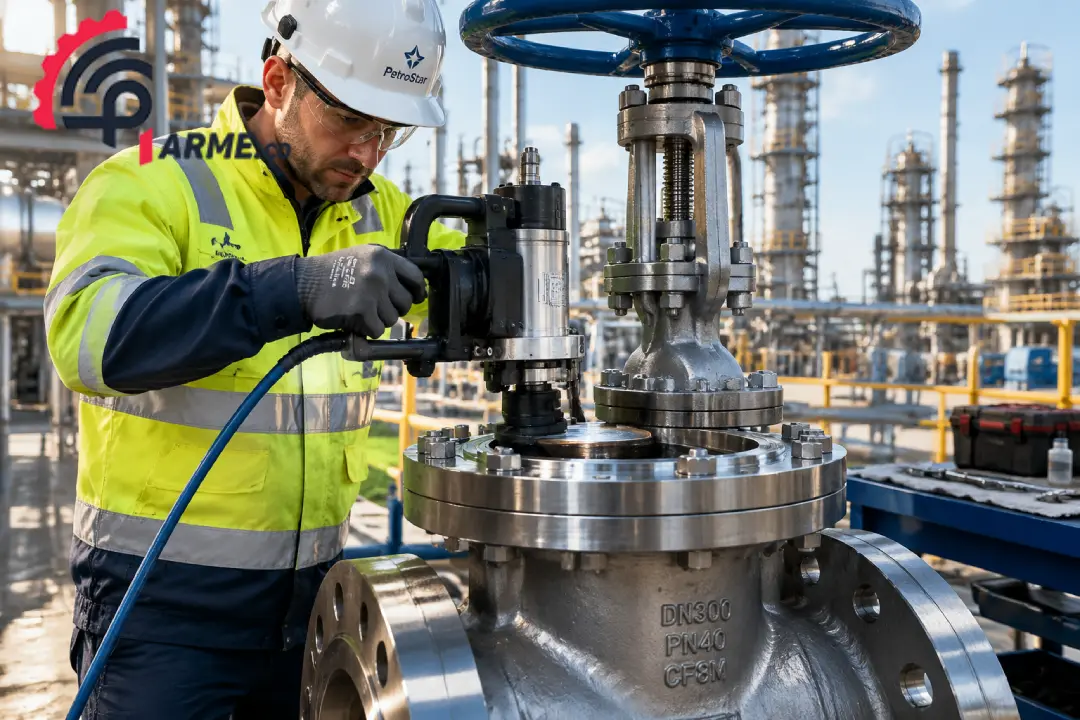
دستگاه لپینگ پرتابل برای مواقعی طراحی شده است که باز کردن شیر و انتقال آن به کارگاه دشوار یا پرهزینه است. این دستگاه توسط تکنسین در محل نصب می شود و عملیات لپینگ را به صورت درجا یا In-Situ انجام می دهد.
برای مثال، ممکن است یک شیر بزرگ روی خط لوله، داخل پالایشگاه یا در ارتفاع نصب شده باشد. باز کردن چنین شیری نیازمند توقف خط، برش لوله، استفاده از جرثقیل و انتقال قطعه به کارگاه است. دستگاه پرتابل این مراحل را تا حد زیادی حذف می کند.
مزایای دستگاه لپینگ پرتابل
- کاهش زمان توقف خط تولید
- عدم نیاز به باز کردن یا برش بسیاری از خطوط لوله
- کاهش هزینه حمل و جابجایی شیر
- امکان تعمیر شیرهای بزرگ در محل نصب
- مناسب برای پروژه های تعمیراتی و اورهال
- قابلیت استفاده در پالایشگاه، پتروشیمی و نیروگاه
مهم ترین نکته در استفاده از مدل پرتابل، نصب صحیح فیکسچر و هم محور کردن دستگاه با سطح مورد نظر است. کوچک ترین خطا در تراز دستگاه می تواند زاویه سیت را تغییر دهد و نتیجه نهایی را خراب کند.
دستگاه لپینگ ثابت و رومیزی
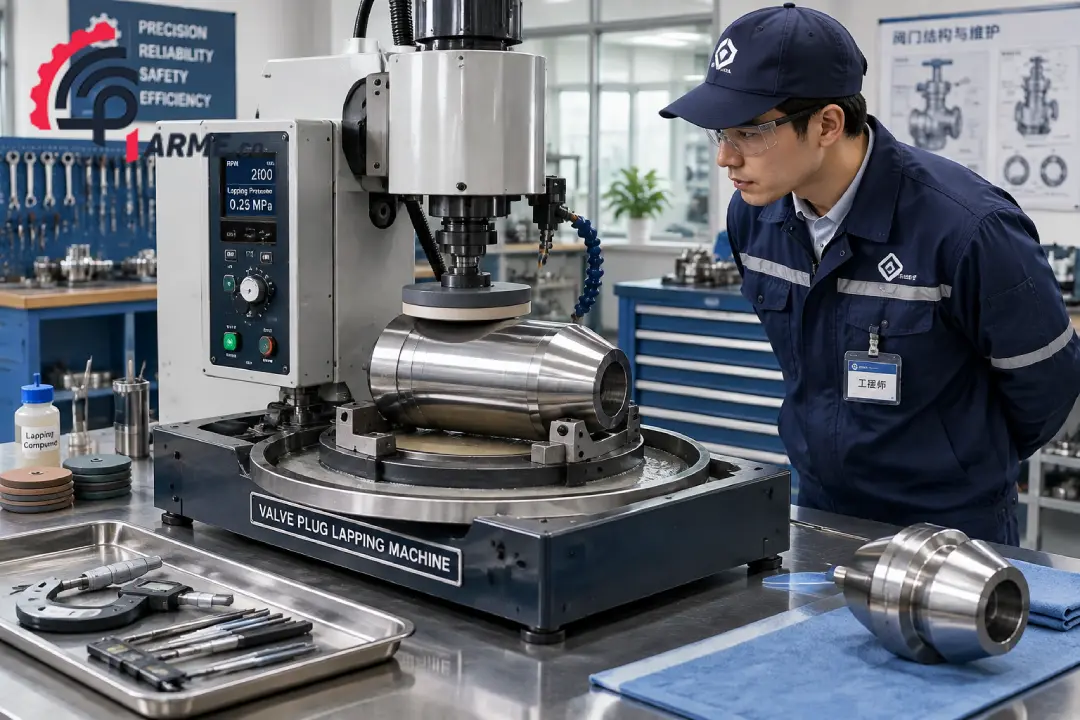
مدل های ثابت و رومیزی بیشتر در کارگاه های تعمیرات مرکزی استفاده می شوند. در این مدل، شیر یا قطعه از خط جدا شده و به محل دستگاه منتقل می شود. دستگاه های رومیزی معمولا برای شیرهای کوچک و متوسط و حجم کاری بالا گزینه مناسبی هستند.
این دستگاه ها معمولا فضای کاری مشخص، موتور قدرتمند، کنترل بهتر فشار و سرعت و امکان استفاده از فیکسچرهای مختلف دارند. اگر یک کارگاه به طور روزانه تعداد زیادی سیت، پلاگ یا دیسک را تعمیر می کند، مدل ثابت می تواند بهره وری بالاتری داشته باشد.
لپینگ شیرهای دروازه ای
در شیرهای دروازه ای، سیت ها معمولا دارای زاویه مشخصی هستند. دستگاه باید بتواند ابزار لپینگ را دقیقا با همان زاویه روی سطح قرار دهد. اگر زاویه دستگاه حتی کمی با زاویه اصلی سیت تفاوت داشته باشد، سطح به صورت یکنواخت اصلاح نمی شود.
دستگاه های تخصصی لپینگ شیر دروازه ای معمولا دارای بازوها و فیکسچرهای قابل تنظیم هستند. این تجهیزات برای کار روی سیت های زاویه دار، گوه ها و شیرهای سایز بزرگ طراحی شده اند.
لپینگ شیرهای کروی و شیرهای اطمینان
سیت شیرهای کروی و بسیاری از شیرهای اطمینان معمولا سطحی تخت یا زاویه دار دارند. در این شیرها، هم محور بودن ابزار با مرکز سیت اهمیت بسیار زیادی دارد. اگر ابزار از مرکز خارج شود، سطح به شکل شیب دار یا نامتقارن ساییده خواهد شد.
پس از انجام لپینگ این قطعات، معمولا تست فشار و تست نشتی انجام می شود تا مشخص شود شیر توانسته است الزامات عملکردی خود را به دست آورد یا خیر.
مراحل انجام لپینگ شیرالات صنعتی
اجرای لپینگ باید طبق یک روند منظم انجام شود. عجله در هر مرحله می تواند نتیجه کار را ضعیف کند و حتی باعث آسیب دائمی به قطعه شود.
مرحله اول: باز کردن، تمیزکاری و بازرسی اولیه
ابتدا شیر باید از خط جدا، ایمن سازی و به محل تعمیر منتقل شود. تمام آلودگی های روغنی، رسوب، زنگ زدگی و باقی مانده مواد فرایندی باید با شوینده مناسب پاک شوند.
پس از تمیزکاری، سیت، پلاگ، گوه یا دیسک از نظر ترک، خوردگی، خراش، تغییر شکل و کاهش ضخامت بررسی می شوند. در صورت نیاز، از ابزارهای اندازه گیری دقیق، گیج، میکروسکوپ صنعتی یا تجهیزات کنترل ابعادی استفاده می شود.
مرحله دوم: تعیین میزان آسیب و انتخاب روش تعمیر
در این مرحله مشخص می شود که آسیب سطحی است یا عمقی. اگر ایراد در حد چند میکرون باشد، می توان مستقیما عملیات لپینگ را شروع کرد. اما اگر شیار یا خوردگی عمیق باشد، قطعه ابتدا به تراشکاری، بورینگ، جوشکاری ترمیمی یا پوشش دهی نیاز دارد.
لپینگ نباید برای حذف عیوب عمیق استفاده شود. زیرا در این حالت، مقدار زیادی از سطح قطعه برداشته می شود و ابعاد، زاویه یا ضخامت آن از محدوده مجاز خارج خواهد شد.
مرحله سوم: انتخاب صفحه لپینگ و فیکسچر
صفحه لپینگ بر اساس جنس قطعه، نوع خمیر، ابعاد سطح و میزان دقت مورد نیاز انتخاب می شود. صفحات چدنی، فولادی، مسی یا کامپوزیتی هر کدام در شرایط خاصی کاربرد دارند.
فیکسچر نیز باید قطعه را به شکل پایدار و بدون لقی نگه دارد. اگر قطعه هنگام کار حرکت کند یا فشار به صورت نامتوازن وارد شود، سطح نهایی یکنواخت نخواهد بود.
مرحله چهارم: انتخاب و اعمال خمیر ساینده
خمیر لپینگ باید به صورت یکنواخت روی صفحه یا سطح کار پخش شود. استفاده بیش از اندازه از خمیر لزوما باعث سرعت بیشتر کار نمی شود و حتی ممکن است کنترل فرایند را دشوار کند.
در مراحل اولیه، از دانه بندی زبرتر برای حذف خط و خش استفاده می شود. پس از اصلاح اولیه، خمیر با دانه بندی نرم تر جایگزین می شود تا سطح نهایی صیقلی و دقیق به دست آید.
مرحله پنجم: اجرای عملیات سایشی
دستگاه با سرعت و فشار تنظیم شده روشن می شود. اپراتور باید به صورت مستمر وضعیت سطح، میزان حرارت، صدای دستگاه و یکنواختی حرکت را کنترل کند.
اگر فشار زیاد باشد یا سرعت بیش از حد انتخاب شود، سطح قطعه گرم خواهد شد. افزایش دما می تواند به تغییرات متالورژیکی، تابیدگی یا اصطلاحا سوختگی سطح منجر شود.
مرحله ششم: شستشو و تعویض خمیر
پس از پایان هر مرحله، قطعه، صفحه و ابزار باید کاملا شسته و تمیز شوند. باقی ماندن ذرات زبر روی سطح، در مرحله بعدی خراش های جدید ایجاد می کند و نتیجه عملیات را از بین می برد.
برای تعویض خمیر زبر با خمیر نرم، تمیزکاری باید با دقت بسیار زیادی انجام شود. حتی یک ذره درشت از خمیر قبلی می تواند روی سطح نهایی خط ایجاد کند.
مرحله هفتم: کنترل نهایی و تست اب بندی
پس از پایان لپینگ، تختی، صافی سطح، زاویه و ابعاد قطعه بررسی می شود. در برخی کارگاه ها از ابزارهایی مانند Optical Flat، گیج های دقیق، تجهیزات اندازه گیری زبری سطح یا روش های نوری برای کنترل استفاده می شود.
پس از مونتاژ شیر، تست نشتی و تست هیدرواستاتیک انجام می شود. نتیجه این تست مشخص می کند که عملیات تعمیر توانسته است عملکرد واقعی شیر را بهبود دهد یا خیر.
انتخاب خمیر لپینگ مناسب بر اساس جنس قطعه
خمیر لپینگ یکی از مهم ترین عوامل موثر بر نتیجه نهایی است. انتخاب خمیر باید بر اساس جنس قطعه، سختی سطح، مقدار آسیب و سطح دقت مورد نیاز انجام شود.
| نوع خمیر یا ماده ساینده | کاربرد معمول | نکته مهم | |
|---|---|---|---|
| سیلیکون کارباید زبر | حذف خراش ها و ناهمواری های اولیه | برای باربرداری بیشتر از سطح استفاده می شود | |
| سیلیکون کارباید نرم | اصلاح مرحله میانی | برای رسیدن به سطح یکنواخت تر مناسب است | |
| اکسید آلومینیوم | پرداخت نهایی فلزات معمولی | برای ایجاد سطح صاف و یکنواخت استفاده می شود | |
| خمیر الماسه | آلیاژهای سخت مانند استلایت و تنگ | قدرت | قدرت براده برداری بالا و قیمت بیشتر دارد |
| خمیرهای بسیار نرم | مرحله نهایی و ایجاد سطح صیقلی | باید بعد از شستشوی کامل سطح استفاده شوند |
دانه بندی های زبرتر برای مراحل اولیه و دانه بندی های نرم تر برای پرداخت نهایی به کار می روند. استفاده مستقیم از خمیر بسیار زبر روی قطعه حساس می تواند خط و خش بیشتری ایجاد کند، بنابراین ترتیب استفاده از مواد ساینده اهمیت زیادی دارد.
تنظیم فشار و سرعت دستگاه لپینگ
فشار و سرعت باید با توجه به جنس قطعه، قطر سطح، نوع خمیر و میزان آسیب تنظیم شوند. فشار زیاد ممکن است سرعت باربرداری را افزایش دهد، اما احتمال ایجاد گرما، تابیدگی و فرسایش نامتقارن را نیز بیشتر می کند.
سرعت بیش از اندازه نیز همیشه به معنای عملکرد بهتر نیست. در بسیاری از پروژه ها، سرعت متوسط و فشار کنترل شده نتیجه دقیق تری ایجاد می کند. اپراتور باید در طول عملیات، سطح قطعه را از نظر تغییر رنگ، داغ شدن، ایجاد خط یا صدای غیرعادی بررسی کند.
دستگاه های پیشرفته معمولا به سیستم کنترل فشار، تنظیم سرعت و نمایشگرهای کنترلی مجهز هستند. این تجهیزات به اپراتور کمک می کنند شرایط کار را ثابت نگه دارد و کیفیت قطعات مختلف را به شکل یکنواخت کنترل کند.
اشتباهات رایج در زمان اجرای عملیات لپینگ
لپینگ یک عملیات دقیق است و اجرای نادرست آن می تواند به جای تعمیر، آسیب بیشتری ایجاد کند. بعضی از اشتباهات رایج عبارتند از:
استفاده از سنباده به جایh3>
س3>
سنباده دستی ممکن است در نگاه اول سطح را صاف کند، اما معمولا شیارهای جهت دار و ناهمواری هایی روی قطعه باقی می گذارد. این شیارها در زمان کار شیر به مسیر عبور سیال تبدیل می شوند و اب بندی فلز به فلز را ضعیف می کنند.
استفاده از خمیر نامناسب برای آلیاژ قطعه
هر خمیری برای هر فلزی مناسب نیست. استفاده از خمیر ضعیف روی آلیاژ سخت، زمان کار را بسیار زیاد می کند و ممکن است سطح به شکل یکنواخت اصلاح نشود. از طرف دیگر، استفاده از ماده ساینده بسیار زبر روی یک سطح حساس، باعث برداشته شدن بیش از اندازه فلز خواهد شد.
تمیز نکردن قطعه بین مراحل
باقی ماندن ذرات خمیر زبر در مرحله پرداخت نهایی، یکی از دلایل اصلی ایجاد خط و خش های ناخواسته است. قطعه و صفحه باید پیش از تغییر خمیر کاملا شسته و خشک شوند.
تراز نبودن دستگاه پرتابل
در مدل های پرتابل، نصب صحیح دستگاه اهمیت زیادی دارد. اگر فیکسچر به خوبی روی بدنه شیر بسته نشود یا محور دستگاه با مرکز سیت هماهنگ نباشد، سطح به شکل مایل و غیر یکنواخت تراشیده می شود.
اعمال فشار بیش از اندازه
فشار زیاد ممکن است باعث داغ شدن سطح، تغییر شکل قطعه و کاهش عمر صفحه لپینگ شود. فشار باید بر اساس دستورالعمل دستگاه و شرایط قطعه تنظیم شود.
نادیده گرفتن تست نهایی
ظاهر براق قطعه به تنهایی نشان دهنده موفقیت عملیات نیست. شیر باید بعد از مونتاژ تحت تست مناسب قرار بگیرد. اگر تست فشار یا تست نشتی انجام نشود، ممکن است ایراد اصلی بعد از نصب دوباره در خط تولید ظاهر شود.
پیش از خرید دستگاه لپینگ چه مواردی را بررسی کنیم؟
خرید دستگاه لپینگ برای یک کارگاه تعمیراتی یا واحد نت، تصمیمی فنی و سرمایه ای است. پیش از خرید باید نیاز واقعی مجموعه و نوع شیرالات موجود را بررسی کنید.
محدوده سایز قابل پشتیبانی
هر دستگاه برای محدوده مشخصی از قطر و ابعاد شیر طراحی می شود. پیش از خرید، فهرستی از سایز شیرالات موجود در سایت تهیه کنید و دستگاهی را انتخاب کنید که بیشترین پوشش را برای نیاز شما داشته باشد.
نوع نیروی محرکه
دستگاه های لپینگ ممکن است با نیروی برق، باد یا سیستم های ترکیبی کار کنند. در محیط هایی که احتمال وجود گاز قابل اشتعال یا خطر انفجار وجود دارد، استفاده از مدل پنوماتیک معمولا انتخاب مناسب تری است؛ البته انتخاب نهایی باید بر اساس استانداردهای ایمنی پروژه انجام شود.
قابلیت تنظیم فشار و سرعت
وجود سیستم کنترل فشار و سرعت به اپراتور اجازه می دهد دستگاه را با شرایط مختلف قطعه هماهنگ کند. این قابلیت در کار روی آلیاژهای متفاوت و سطوح حساس اهمیت زیادی دارد.
تجهیزات جانبی و فیکسچرها
صفحه های ساینده، فیکسچرها، ابزارهای هم محور سازی، خمیرهای لپینگ و تجهیزات اندازه گیری، بخش مهمی از یک پکیج کامل هستند. دستگاهی که بدون متعلقات لازم خریداری شود، ممکن است در عمل هزینه بیشتری برای تکمیل تجهیزات به مجموعه تحمیل کند.
اموزش اپراتور و خدمات پس از فروش
حتی بهترین دستگاه نیز بدون اپراتور ماهر، نتیجه قابل اتکایی ایجاد نمی کند. هنگام خرید، درباره اموزش، نصب، راه اندازی، تامین قطعات، تعمیرات و خدمات پس از فروش از تامین کننده اطلاعات دقیق بگیرید.
جدول مقایسه دستگاه لپینگ پرتابل و ثابت
| ویژگی | مدل پرتابل | مدل ثابت یا رومیزی |
|---|---|---|
| محل استفاده | محل نصب شیر و سایت پروژه | کارگاه تعمیرات |
| مناسب برای | شیرهای بزرگ و دشوار برای جابجایی | شیرهای کوچک و متوسط |
| نیاز به باز کردن شیر | در بسیاری از موارد ندارد | دارد |
| هزینه جابجایی | کمتر | بیشتر |
| سرعت تعمیر در محل | بالا | وابسته به حمل قطعه |
| دقت کار | بالا، در صورت نصب و تراز صحیح | بسیار بالا و قابل کنترل |
| انعطاف پذیری | مناسب برای پروژه های متنوع و اضطراری | مناسب برای کار مداوم کارگاهی |
سوالات متداول درباره دستگاه لپینگ و اب بندی شیرالات
ایا لپینگ می تواند خراش های عمیق روی سیت را از بین ببرد؟
لپینگ برای اصلاح عیوب سطحی و میکرونی طراحی شده است. اگر خراش یا خوردگی عمق زیادی داشته باشد، ابتدا باید با تراشکاری، بورینگ، جوشکاری ترمیمی یا روش مناسب دیگری اصلاح شود. پس از رسیدن قطعه به ابعاد قابل قبول، عملیات لپینگ برای پرداخت و اب بندی نهایی انجام می شود.
خمیر الماسه بهتر است یا سیلیکون کارباید؟
هیچ کدام به صورت مطلق بهتر نیستند. انتخاب خمیر به جنس قطعه و میزان سختی آن بستگی دارد. سیلیکون کارباید برای بسیاری از فولادهای معمولی گزینه اقتصادی و مناسبی است، اما برای آلیاژهای سخت مانند استلایت یا تنگستن کارباید، خمیر الماسه عملکرد بهتری دارد.
لپینگ شیر دروازه ای بزرگ چقدر زمان می برد؟
زمان انجام کار به سایز شیر، مقدار آسیب، جنس سیت، نوع دستگاه و مهارت اپراتور بستگی دارد. یک شیر متوسط ممکن است در چند ساعت تعمیر شود، اما شیرهای بسیار بزرگ یا قطعاتی که آسیب عمیق دارند، به زمان بیشتری نیاز خواهند داشت.
ایا دستگاه پرتابل به اندازه دستگاه ثابت دقیق است؟
دستگاه پرتابل در صورت طراحی مناسب، استفاده از فیکسچر استاندارد و نصب دقیق می تواند دقت بسیار استفاده از فیکسچر استاندارد و نصب دقیق می تواند دقت بسیار به هم محور سازی دستگاه، وضعیت بدنه شیر و مهارت تکنسین وابسته است.
اگر بعد از تست هیدرواستاتیک نشتی مشاهده شد، چه کاری باید انجام داد؟
ابتدا باید مشخص شود نشتی از سیت و قطعه مقابل آن است یا از بخش دیگری مانند پکینگ ساقه، بدنه یا اتصال فلنج. اگر مشکل از سطح آب بندی باشد، قطعه باید دوباره بازدید و در صورت نیاز با خمیر مناسب تر و کنترل دقیق تر لپینگ شود.
ایا هر شیر نشتی دار قابل تعمیر با لپینگ است؟
خیر. اگر بدنه شیر ترک داشته باشد، سیت بیش از اندازه خورده شده باشد، قطعه تغییر شکل داده باشد یا ابعاد آن از محدوده مجاز خارج شده باشد، لپینگ به تنهایی راه حل مناسبی نیست. تصمیم نهایی باید بعد از بازرسی فنی و اندازه گیری دقیق گرفته شود.
جمع بندی
در پاسخ به این سوال که دستگاه لپینگ چیست و چه کاربردی در اب بندی شیرالات صنعتی دارد، باید گفت که لپینگ یکی از مهم ترین روش های تعمیر و بازسازی سطوح آب بندی شیرالات است. این دستگاه با حذف خراش ها، ناهمواری ها و برجستگی های بسیار ریز، سطح تماس میان سیت، پلاگ، گوه یا دیسک را افزایش می دهد.
استفاده صحیح از دستگاه لپینگ می تواند نیاز به تعویض کامل بسیاری از شیرالات را کاهش دهد، زمان توقف خط تولید را کوتاه کند و هزینه های تعمیرات را پایین بیاورد. با این حال، موفقیت عملیات به انتخاب دستگاه مناسب، خمیر استاندارد، تنظیم صحیح فشار و سرعت، تراز بودن ابزار و مهارت اپراتور بستگی دارد.
اگر مجموعه شما با شیرالات بزرگ، حساس یا گران قیمت سروکار دارد، پیش از خرید دستگاه یا اجرای عملیات، وضعیت واقعی قطعات را به دقت بررسی کنید. در مواردی که آسیب سطحی باشد، لپینگ می تواند شیر را با هزینه بسیار کمتر به مدار تولید بازگرداند؛ اما در عیوب عمیق، ابتدا باید ماشین کاری یا تعمیرات تکمیلی انجام شود.
در نهایت، سرمایه گذاری روی دستگاه لپینگ فقط خرید یک ابزار تعمیراتی نیست؛ بلکه راهکاری برای افزایش ایمنی، کاهش توقف تولید، کنترل هزینه های نگهداری و افزایش عمر مفید تجهیزات صنعتی است.
ثبت ديدگاه