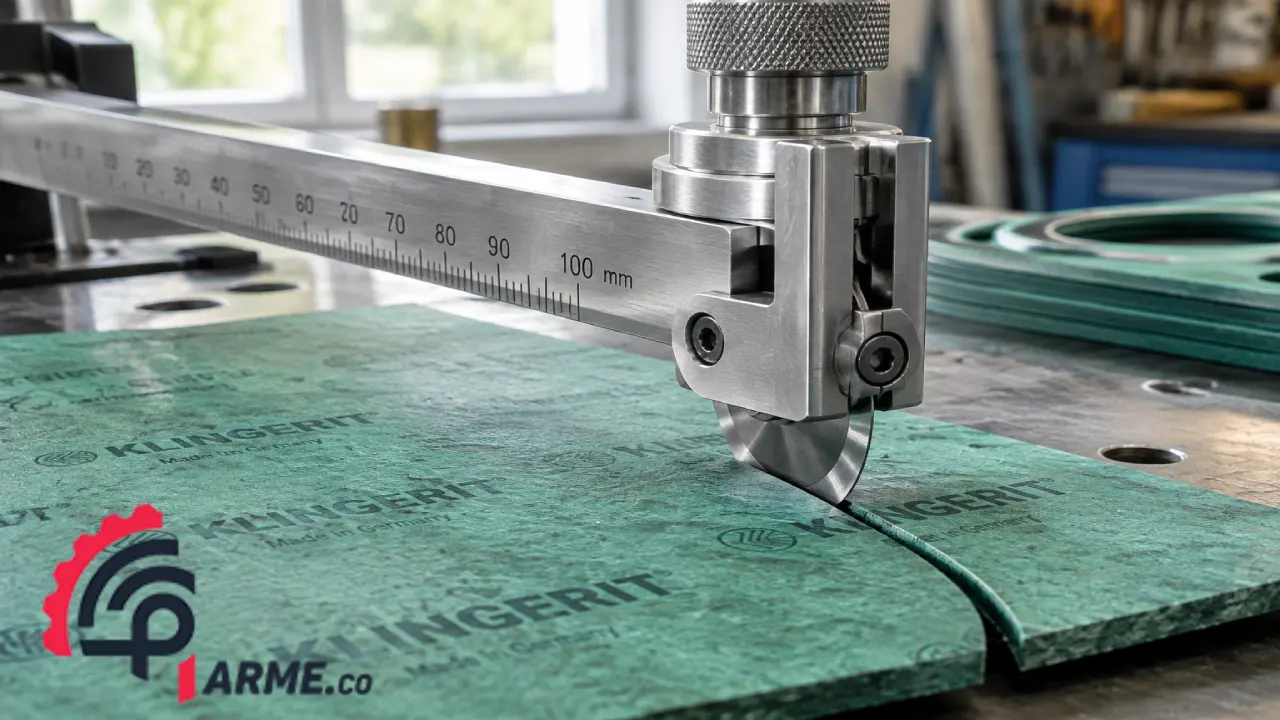
وقتی صحبت از برش متریال های گران قیمت صنعتی به میان می آید، نگرانی از خراب شدن ورق و هدر رفتن مواد اولیه کاملا طبیعی است. شما یک ورق گسکت با ارزش تهیه کرده اید و حالا باید آن را با دقت بالا برای استفاده در فلنج ها، مبدل های حرارتی، پمپ ها، شیرآلات و اتصالات حساس آماده کنید. در چنین شرایطی، کوچک ترین خطا در اندازه گیری یا برش می تواند باعث نشتی، دوباره کاری و تحمیل هزینه های اضافی شود.
دستگاه گسکت بر دستی برای همین موقعیت ها طراحی شده است. با کمک این ابزار می توانید در محل پروژه و بدون نیاز به ارسال ورق به کارگاه، واشرهای دایره ای را در اندازه های مختلف آماده کنید. البته رسیدن به یک برش تمیز، فقط به داشتن دستگاه وابسته نیست. انتخاب تیغه مناسب، آماده سازی میز کار، ثابت نگه داشتن ورق، تنظیم صحیح قطر داخلی و خارجی و کنترل فشار دست، همگی در نتیجه نهایی تاثیر دارند.
در این راهنما، آموزش گام به گام برش دقیق واشر با دستگاه گسکت بر دستی را به زبان ساده و کاربردی توضیح می دهیم. همچنین به مشکلات رایج مانند ریش ریش شدنیم. همچنین به مشکلات رایج مانند ریش ریش شدن لاستیک و برش ورق های مسلح نیز می پردازیم.
دستگاه گسکت بر دستی چیست و چه کاربردی دارد؟
<pگار صنعتی است که برای دستی ابزاری شبیه پرگار صنعتی است که برای برش واشرهای دایره ای از روی ورق های گسکت استفاده می شود. این دستگاه معمولا از یک محور مرکزی، بازوی قابل تنظیم، تیغه یا کاتر و بخش مدرج برای تعیین شعاع تشکیل شده است.
محور مرکزی در یک نقطه ثابت روی ورق قرار می گیرد و بازوی دستگاه حول همان نقطه می چرخد. به این ترتیب، تیغه در فاصله ای مشخص حرکت می کند و یک دایره منظم ایجاد می شود. با تغییر موقعیت بازو می توان قطر واشر را تنظیم کرد.
از این دستگاه معمولا برای برش ورق هایی مانند کلینگریت، گرافیت، تفلون، لاستیک، فیبر، کاغذهای آب بندی و برخی ورق های کامپوزیتی استفاده می شود. البته نوع تیغه و روش کار باید با جنس و ضخامت متریال هماهنگ باشد.
چرا از گسکت بر دستی استفاده کنیم؟
در پروژه های صنعتی همیشه امکان استفاده از دستگاه لیزر، واترجت، قالب زنی یا ماشین کاری وجود ندارد. گاهی لازم است در کوتاه ترین زمان، یک واشر با اندازه خاص آماده شود. در این موقعیت، گسکت بر دستی سرعت عمل مناسبی دارد و هزینه آماده سازی آن نیز پایین تر است.
این ابزار برای تعمیرات، پروژه های تاسیساتی، موتورخانه ها، خطوط پایپینگ و تولید تعداد محدود واشر گزینه قابل قبولی است. شما برای یک یا چند واشر سفارشی، نیازی به ساخت قالب اختصاصی ندارید و می توانید ابعاد مورد نظر را مستقیما روی ورق پیاده کنید.
| روش برش | دقت معمول | هزینه آماده سازی | مناسب برای | محدودیت اصلی |
|---|---|---|---|---|
| گسکت بر دستی | مناسب برای کارهای تعمیراتی و تیراژ پایین | متوسط و اقتصادی | واشرهای دایره ای و سفارشی | وابستگی به مهارت اپراتور |
| قالب زنی صنعتی | بسیار بالا در تولید تکراری | زیاد | تولید تیراژ بالا | هزینه ساخت قالب |
| برش لیزر یا واترجت | بسیار بالا | متغیر و معمولا بیشتر | اشکال پیچیده و تولید دقیق | نیاز به دستگاه و فایل طراحی |
| کاتر و قیچی معمولی | پایین | کم | کارهای موقت و غیر حساس | احتمال خطا و ناهمواری لبه |
مزیت اصلی گسکت بر دستی این است که برای کارهای محدود، ترکیبی از سرعت، دقت و هزینه مناسب را در اختیار شما قرار می دهد. البته این مزیت زمانی به دست می آید که مراحل کار با نظم و حوصله انجام شود.
ابزار و تجهیزات مورد نیاز قبل از شروع کار
قبل از قرار دادن ورق روی میز، همه ابزارهای مورد نیاز را آماده کنید. متوقف کردن کار در میانه برش برای پیدا کردن ابزار یا جابه جا کردن ورق، احتمال خطا را بیشتر می کند.
- دستگاه گسکت بر دستی سالم
- تیغه مناسب با جنس ورق
- متر فلزی یا خط کش دقیق
- کولیس برای کنترل قطر و فاصله
- ماژیک صنعتی یا مداد مخصوص علامت گذاری
- صفحه زیر کار از جنس چوب، MDF یا لاستیک مقاوم
- چسب دو طرفه صنعتی یا گیره مناسب برای ثابت کردن ورق
- دستکش کار مناسب
- عینک ایمنی
- برس یا دستمال برای تمیز کردن سطح کار
در صورتی که ورق ضخیم، مسلح یا دارای الیاف خاص است، باید از تیغه ای استفاده کنید که برای همان متریال تولید شده باشد. استفاده از یک تیغه برای همه انواع ورق ها، معمولا نتیجه خوبی ایجاد نمی کند.
آماده سازی میز کار برای برش دقیق واشر
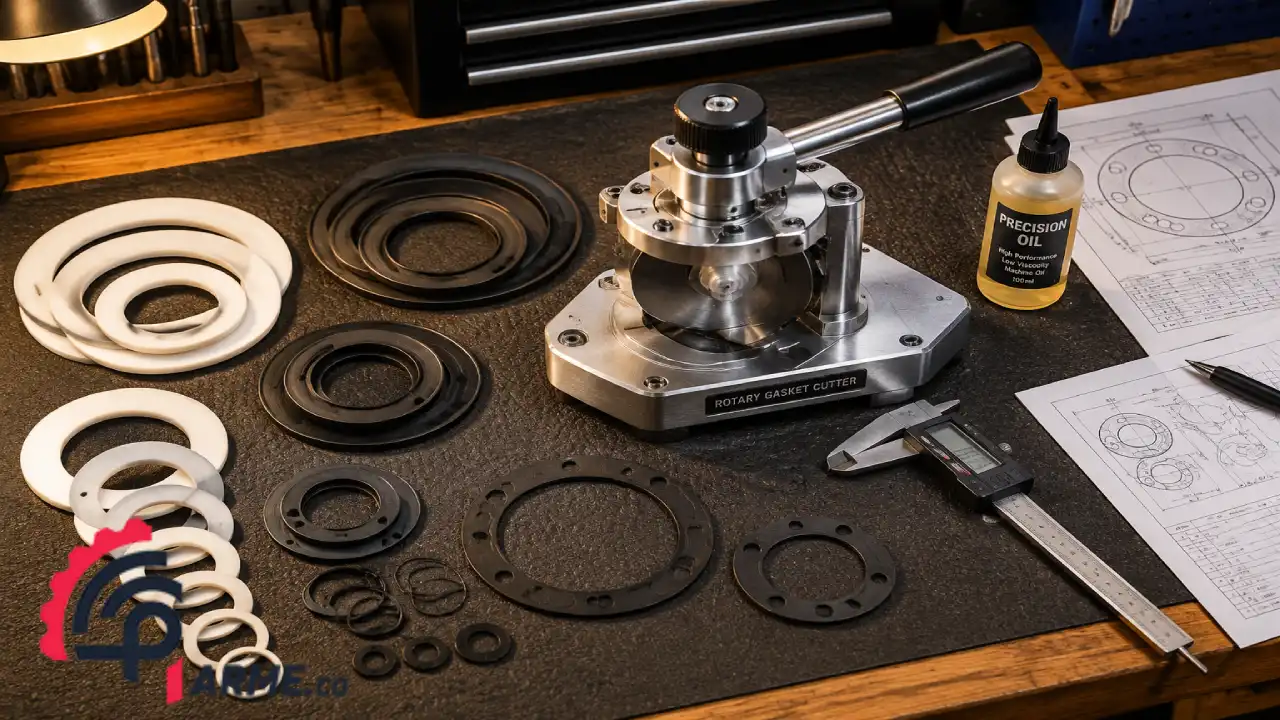
میز کار باید صاف، محکم، تمیز و بدون لرزش باشد. اگر میز هنگام چرخاندن دستگاه حرکت کند، مرکز برش تغییر می کند و قطر واشر از اندازه مورد نظر خارج می شود. حتی یک براده فلزی کوچک یا سنگ ریزه در زیر ورق می تواند باعث ایجاد برجستگی و انحراف تیغه شود.
ابتدا سطح میز را کاملا تمیز کنید. سپس یک صفحه زیر کار مناسب روی میز قرار دهید. این صفحه باید به اندازه ای ضخیم باشد که تیغه در هنگام برش به میز اصلی برخورد نکند. استفاده از یک تکه MDF یا چوب صاف، برای بسیاری از کارهای معمول مناسب است. در برخی موارد نیز صفحه لاستیکی سخت می تواند به ثابت ماندن ورق کمک کند.
نور کافی را جدی بگیرید. خط کش روی بازوی دستگاه باید به وضوح دیده شود و سایه دست یا ابزار نباید محل برش را بپوشاند. اطراف میز را نیز خلوت کنید تا هنگام چرخاندن بازو مجبور نباشید حرکت خود را متوقف کنید.
بررسی سلامت دستگاه و تیغه
پیش از شروع، محور مرکزی، پیچ قفل کن، بازوی تنظیم و محل اتصال تیغه را بررسی کنید. هیچ کدام از این بخش ها نباید لقی غیر عادی داشته باشند. لقی بازو یکی از دلایل اصلی تغییر قطر در حین چرخش است.
تیغه را زیر نور نگاه کنید. لب پر شدگی، زنگ زدگی، خم شدگی یا کندی لبه می تواند باعث پارگی ورق شود. برای بررسی اولیه تیزی تیغه، می توانید آن را روی یک تکه متریال دورریز آزمایش کنید. اگر تیغه به جای برش، ورق را می کشد یا سطح آن را له می کند، زمان تعویض یا تیز کردن ابزار رسیده است.
از فشار آوردن بیش از حد برای جبران کندی تیغه خودداری کنید. فشار زیاد، هم کیفیت لبه را پایین می آورد و هم می تواند باعث خم شدن تیغه یا آسیب دیدن بازوی دستگاه شود.
گسکت بر برقی یا دستی ؟ راهنمای مقایسه انواع دستگاه برش واشر نسوز
انتخاب تیغه مناسب برای انواع ورق گسکت
جنس ورق، ضخامت و ساختار آن تعیین می کند که از چه تیغه ای استفاده کنید. ورق های فیبری مانند کلینگریت معمولا برش پذیری مناسبی دارند، اما به تیغه تیز و فشار یکنواخت نیاز دارند. اگر تیغه کند باشد، الیاف ورق از هم باز می شوند و لبه حالت پرزدار پیدا می کند.
لاستیک های نرم مانند NBR و نئوپرن به راحتی بریده می شوند، اما خاصیت کشسانی آنها ممکن است اندازه واقعی واشر را تغییر دهد. هنگام برش این مواد نباید ورق را بکشید یا بیش از حد تحت فشار قرار دهید.
تفلون سطح لغزنده ای دارد و ممکن است در زمان چرخاندن دستگاه حرکت کند. برای این ورق، ثابت کردن چند نقطه از اطراف اهمیت بیشتری دارد. همچنین باید فشار تیغه کنترل شود تا ورق فشرده و دچار تغییر شکل نشود.
در مورد گرافیت انعطاف پذیر، باید با احتیاط بیشتری عمل کنید؛ زیرا این متریناسب ترک بخورد یا از اطراف مسیر برورد یا از اطراف مسیر برش خرد شود.
تعیین قطر داخلی و خارجی واشر
هر واشر دایره ای معمولا دو اندازه اصلی دارد: قطر خارجی و قطر داخلی. قطر خارجی باید با سطح آب بندی فلنج هماهنگ باشد و قطر داخلی نباید مسیر عبور سیال را محدود کند.
پیش از تنظیم دستگاه، ابعاد مورد نیاز را از روی نقشه، نمونه قدیمی یا اندازه گیری دقیق فلنج مشخص کنید. اگر از واشر قبلی استفاده می کنید، آن را تنها در صورتی مبنا قرار دهید که تغییر شکل نداده باشد.
بهتر است شعاع را از روی قطر محاسبه کنید:
شعاع = قطر ÷ ۲
برخی گسکت برها اندازه را بر اساس شعاع نشان می دهند و برخی دیگر با مقیاس قطر کار می کنند. به همین دلیل، عدد درج شده روی دستگاه را با دفترچه راهنما یا اندازه گیری کولیس کنترل کنید.
پیشنهاد می شود قبل از برش ورق اصلی، تنظیم دستگاه را روی یک تکه دورریز امتحان کنید. این آزمایش ساده می تواند از خراب شدن ورق اصلی جلوگیری کند.
چرا ابتدا باید قطر خارجی را برش دهیم؟
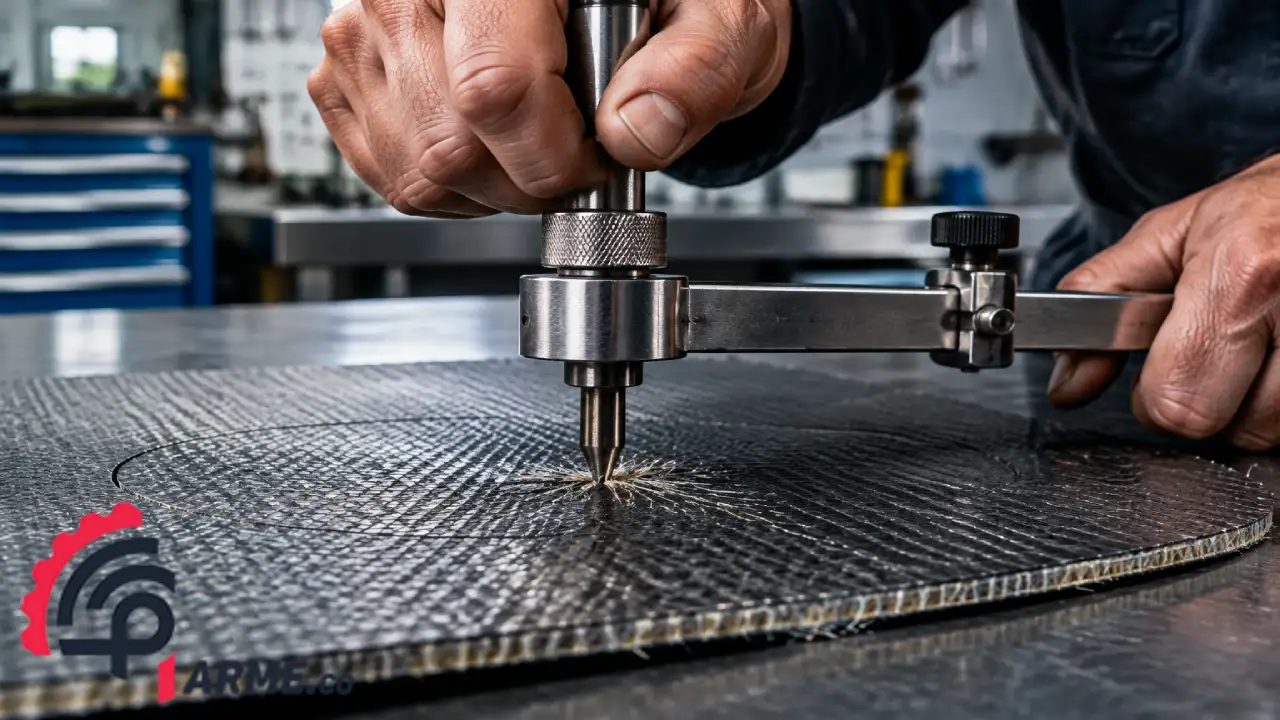
در بیشتر روش های کار با گسکت بر دستی، ابتدا قطر خارجی و سپس قطر داخلی بریده می شود. دلیل این کار این است که محور مرکزی و نقطه تکیه گاه باید تا پایان برش خارجی ثابت بماند.
اگر ابتدا دایره داخلی را جدا کنید، ممکن است بخش اطراف محور مرکزی ضعیف یا جدا شود و مرکز دستگاه دیگر ثبات کافی نداشته باشد. در نتیجه، برش خارجی از مرکز واقعی خارج می شود.
پس از کامل شدن برش خارجی، بدون جابه جا کردن محور مرکزی، بازو را برای قطر داخلی تنظیم کنید. پیچ قفل کن را محکم ببندید و سپس برش داخلی را انجام دهید.
بررسی پرفروش ترین ابزار های هیدرولیک انرپک در صنایع نفت و گاز ایران
روش ثابت کردن ورق روی میز
ثابت ماندن ورق در زمان کار، یکی از مهم ترین عوامل رسیدن به برش دقیق است. محور مرکزی به تنهایی همیشه نمی تواند از چرخش ورق جلوگیری کند؛ به ویژه زمانی که ورق نازک، نرم یا لغزنده باشد.
برای نگه داشتن ورق می توانید از چسب دو طرفه صنعتی در قسمت هایی خارج از محدوده واشر استفاده کنید. چسب نباید در مسیر حرکت تیغه قرار بگیرد. در صورت استفاده از گیره، گیره ها را در گوشه های ورق قرار دهید و مطمئن شوید که بازوی دستگاه هنگام چرخش با آنها برخورد نمی کند.
برای ورق های حساس، چسب را مستقیما روی بخش مورد استفاده نچسبانید. محل چسب باید در قسمت دورریز باشد تا هنگام جدا کردن، سطح آب بندی آسیب نبیند.
از میخ، پیچ یا هر وسیله تیز برای محکم کردن ورق استفاده نکنید؛ مگر اینکه روش کار و ابزار شما به صورت مشخص برای این کار طراحی شده باشد. سوراخ ناخواسته در ورق می تواند مسیر آب بندی را خراب کند و خطر آسیب دیدن دست را نیز به همراه داشته باشد.
آموزش گام به گام برش واشر با گسکت بر دستی
گام اول: علامت گذاری مرکز
مرکز ورق یا محل مناسب برای قرار گرفتن واشر را مشخص کنید. پیش از انتخاب نقطه مرکزی، ابعاد ورق را بررسی کنید تا فضای کافی برای قطر خارجی، قطر داخلی و قسمت دورریز وجود داشته باشد.
مرکز باید با دقت علامت گذاری شود. اگر این نقطه چند میلی متر جابه جا باشد، ممکن است بخشی از واشر از لبه ورق خارج شود یا امکان استفاده از ورق برای برش بعدی از بین برود.
گام دوم: قرار دادن محور مرکزی
محور مرکزی دستگاه را روی علامت مشخص شده قرار دهید. آن را به صورت عمودی وارد ورق کنید و فشار کافی برای ثابت ماندن آن وارد کنید. فشار باید کنترل شده باشد؛ فشار بیش از حد ممکن است به ورق های نرم آسیب بزند.
گام سوم: تنظیم قطر خارجی
بازوی دستگاه را آزاد کنید و فاصله نوک تیغه تا محور مرکزی را بر اساس شعاع مورد نیاز تنظیم کنید. سپس پیچ قفل کن را محکم ببندید. با کولیس، فاصله را دوباره اندازه بگیرید. این مرحله چند ثانیه زمان می برد، اما می تواند از یک خطای پرهزینه جلوگیری کند.
گام چهارم: شروع برش با فشار کنترل شده
تیغه را عمود بر سطح ورق قرار دهید. دستگاه نباید با زاویه زیاد روی متریال قرار بگیرد. دست دیگر خود را روی بخش مرکزی بگذارید تا محور در جای خود باقی بماناندن بازو
چرخاندن بازو را با سرعت یکنواخت شروع کنید. حرکت باید پیوسته و آرام باشد. فشار زیاد در یک نقطه باعث فرورفتگی، کش آمدن لاستیک یا پاره شدن الیاف می شود.
گام پنجم: چند مرحله ای برش دادن ورق های ضخ چند مرحله ای برش دادن ورق های ضخیمیم است، تلاش نکنید تمام ضخامت را با یک دور چرخش ببرید. بهتر است چند بار مسیر دایره را با فشار متوسط طی کنید. در هر دور، تیغه کمی عمیق تر وارد ورق می شود و لبه نهایی تمیزتر خواهد بود.
در زمان چرخش، فشار دست و سرعت حرکت را تا حد امکان ثابت نگه دارید. توقف های پی در پی، به ویژه در یک نقطه مشخص، باعث ایجاد پله روی لبه واشر می شود.
گام ششم: تنظیم قطر داخلی
پس از کامل شدن برش خارجی، محور مرکزی را از جای خود خارج نکنید. بازوی دستگاه را آزاد کنید و قطر داخلی را تنظیم کنید. قفل دستگاه را بررسی کنید و پس از اطمینان از اندازه، برش داخلی را با همان حرکت آرام و پیوسته انجام دهید.
گام هفتم: جدا کردن و کنترل واشر
پس از اتمام برش، واشر را با احتیاط از ورق جدا کنید. لبه داخلی و خارجی را از نظر پرز، ترک، پارگی، له شدگی و تغییر شکل بررسی کنید. سپس قطرها را با کولیس اندازه بگیرید و آنها را با اندازه نقشه یا نمونه اصلی مقایسه کنید.
چطور از پله شدن لبه واشر جلوگیری کنیم؟
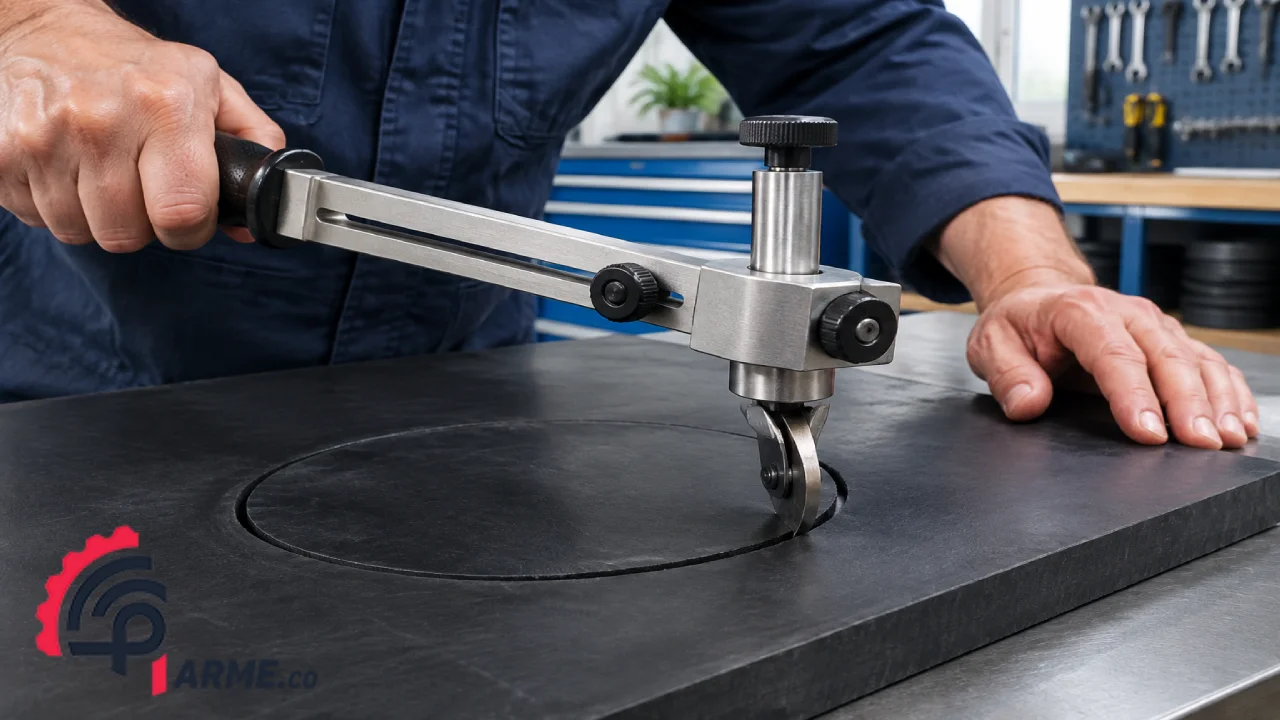
پله شدن زمانی اتفاق می افتد که مسیر برش در یک حرکت پیوسته طی نشود. اگر در چند نقطه متوقف شوید و دوباره شروع کنید، تیغه ممکن است دقیقا روی مسیر قبلی قرار نگیرد. نتیجه، ایجاد برآمدگی یا شکستگی های کوچک روی لبه است.
برای جلوگیری از این مشکل، پیش از شروع مطمئن شوید که فضای کافی برای حرکت دست و بدن دارید. بازو را در تمام مسیر با سرعت یکنواخت بچرخانید و در صورت امکان، محل ایستادن خود را طوری انتخاب کنید که مجبور به کشیدن دست یا تغییر ناگهانی وضعیت بدن نشوید.
برای ورق ضخیم، چند دور کامل و آرام انجام دهید. چند برش سبک معمولا نتیجه بهتری از یک برش سنگین و عجولانه ایجاد می کند.
برش لاستیک و متریال های نرم
لاستیک نرم هنگام برش ممکن است کش بیاید. اگر ورق را با دست بکشید یا تیغه را با فشار زیاد وارد آن کنید، قطر واقعی واشر پس از آزاد شدن تغییر می کند.
برای این متریال، ورق را بدون کشش روی سطح قرار دهید و آن را در چند نقطه ثابت کنید. تیغه باید تیز باشد و با سرعت کنترل شده حرکت کند. پیش از برش اصلی، یک نمونه کوچک از همان ورق را امتحان کنید تا میزان کشسانی آن مشخص شود.
استفاده از هر نوع روغن یا ماده لغزنده باید با احتیاط انجام شود. بعضی مواد روغنی می توانند با لاستیک، چسب یا سیال داخل سیستم سازگار نباشند. اگر لازم است اصطکاک کاهش پیدا کند، ابتدا سازگاری ماده کمکی باسکت و سی و سیال را بررسی کنید و هرگز سطح آب بندی را آلوده نکنید.
برش ورق های گسکت مسلح و سیم دار
ورق های مسلح معمولا دارای لایه یا شبکه فلزی هستند و برای فشار و دمای بالاتر مورد استفاده قرار می گیرند. برش این متریال با تیغه معمولی می تواند باعث کند شدن سریع تیغه، گیر کردن ابزار یا بیرون زدن رشته های فلزی از لبه شود.
برای ورق های سیم دار باید از تیغه سخت و مناسب همان محصول استفاده کنید. برخی تیغه ها با لبه تقویت شده یا جنس کارباید برای چنین کاربردهایی ساخته می شوند. سرعت چرخش باید کمتر از حالت عادی باشد و فشار دست به صورت یکنواخت اعمال شود.
در این کار استفاده از عینک ایمنی ضروری است. رشته های فلزی ریز ممکن است هنگام برش جدا شوند و به چشم یا پوست آسیب بزنند. پس از پایان کار نیز لبه واشر را با دست بدون دستکش لمس نکنید، زیرا سیم های بیرون زده می توانند باعث بریدگی شوند.
علت ریش ریش شدن لبه واشر چیست؟
ریش ریش شدن لبه معمولا به یکی از دلایل زیر اتفاق می افتد:
- تیغه کند یا آسیب دیده است.
- زاویه تیغه نسبت به سطح ورق مناسب نیست.
- بازوی دستگاه لقی دارد.
- ورق هنگام برش حرکت کرده است.
- فشار دست بیش از حد بوده است.
- سرعت چرخش در نقاط مختلف تغییر کرده است.
- جنس تیغه با نوع ورق تناسب ندارد.
- ورق ضخیم با فشار زیاد و در یک مرحله بریده شده است.
برای رفع مشکل، ابتدا تیغه را بررسی کنید. اگر تیغه سالم بود، ثابت بودن محور و بازو را کنترل کنید. سپس یک قطعه دورریز از همان جنس را با فشار کمتر و حرکت پیوسته امتحان کنید. در بسیاری از موارد، کاهش فشار و افزایش تعداد دورهای برش، لبه را به شکل محسوسی تمیزتر می کند.
آیا گسکت بر دستی برای واشرهای بیضی و چند ضلعی مناسب است؟
گسکت بر دستی معمولی برای ایجاد دایره طراحی شده است و در حالت استاندارد نمی تواند واشر برای ایجاد دایره طراحی شده است و در حالت استاندارد نمی تواند واشر تلاش برای تغییر مسیر بازو با دست، دقت لازم را ایجاد نمی کند و ممکن است به دستگاه یا ورق آسیب بزند.
برای واشرهای غیر دایره ای می توانید از شابلون، کاتر مخصوص، سنبه و ماتریس، دستگاه CNC، لیزر یا واترجت استفاده کنید. در کارهای محدود، ابتدا شکل مورد نظر را روی شابلون دقیق پیاده کنید و سپس آن را روی ورق منتقل کنید. در کاربردهای حساس، بهتر است برش نهایی بر اساس نقشه و با دستگاه مناسب انجام شود.
کنترل کیفیت واشر پس از برش
واشر آماده شده را پیش از نصب به دقت کنترل کنید. این بررسی فقط به اندازه قطر محدود نمی شود. موارد زیر را نیز بررسی کنید:
- لبه خارجی کاملا پیوسته و بدون پله باشد.
- لبه داخلی پارگی یا فرورفتگی نداشته باشد.
- سطح واشر ترک، سوراخ یا له شدگی نداشته باشد.
- واشر در اثر کشش یا فشار تغییر شکل نداده باشد.
- ضخامت ورق در تمام بخش ها یکنواخت باشد.
- الیاف یا سیم های مسلح از لبه بیرون نزده باشند.
- قطر داخلی و خارجی با نقشه یا نمونه اصلی مطابقت داشته باشد.
- محل آب بندی به چسب، روغن یا آلودگی اضافی آلوده نشده باشد.
اگر واشر برای خط پر فشار، دمای بالا، مواد شیمیایی یا تجهیزات حساس استفاده می شود، کنترل ابعادی باید با دقت بیشتری انجام شود. در چنین کاربردهایی، کیفیت ورق و سازگاری آن با سیال نیز به اندازه دقت برش اهمیت دارد.
نکات ایمنی هنگام کار با گسکت بر دستی
تیغه گسکت بر می تواند به راحتی پوست را برش دهد. همیشه مسیر حرکت تیغه را از دست و بدن خود دور نگه دارید و دست آزاد خود را در محدوده چرخش بازو قرار ندهید.
هنگام کار با ورق های سیم دار، فیبری یا متریال هایی که گرد و غبار ایجاد می کنند، از عینک ایمنی استفاده کنید. اگر ورق هنگام برش بوی غیر عادی، دود یا گرمای زیاد ایجاد کرد، کار را متوقف کنید و علت را بررسی کنید.
دستگاه را روی سطحی که حرکت می کند استفاده نکنید. همچنین پیش از تعویض تیغه یا تنظیم بازو، دستگاه را از وضعیت برش خارج کنید. پس از پایان کار، تیغه را درپوش گذاری یا در محل ایمن نگهداری کنید.
اشتباهات رایج در برش واشر
یکی از اشتباهات رایج، شروع کار بدون اندازه گیری دقیق است. تکیه کردن به حدس یا استفاده از واشر قدیمی که تغییر شکل داده، می تواند اندازه نادرستی ایجاد کند.
اشتباه دیگر، استفاده از تیغه کند به امید اینکه دیگر، استفاده از تیغه کند به امید اینکه با فشار بیشتر مشکل حل شود. و باعث پارگی یا له شدن لبه می شود.
برخی افراد نیز ورق را به اندازه کافی ثابت نمی کنند. اگر ورق حتی کمی بچرخد، دایره نهایی ممکن است از مرکز خارج شود. همچنین توقف های زیاد در زمان چرخش، استفاده از تیغه نامناسب و نادیده گرفتن کنترل نهایی از دیگر خطا نهایی از دیگر خطاهای متداول هستند.
برش دقیق واشر با دستگاه گسکت بر دستی، کار پیچیده ای نیست؛ اما به اندازه گیری دقیق، ابزار سالم و حرکت کنترل شده نیاز دارد. ابتدا میز کار را تمیز و ثابت کنید، تیغه مناسب را انتخاب کنید و ورق را بدون کشش روی سطح قرار دهید. سپس مرکز را مشخص کنید، قطر خارجی را تنظیم کنید و با چند حرکت آرام و پیوسته برش بزنید. پس از آن، بدون جابه جا کردن محور مرکزی، قطر داخلی را تنظیم و برش دهید.
برای رسیدن به نتیجه حرفه ای، عجله نکنید. اگر ورق ضخیم است، آن را در چند مرحله ببرید و اگر متریال نرم یا مسلح است، روش کار را با یک تکه دورریز آزمایش کنید. در پایان نیز اندازه ها و کیفیت لبه را با کولیس و بررسی چشمی کنترل کنید.
با رعایت این مراحل، می توانید از ورق های گران قیمت صنعتی استفاده بهتری داشته باشید، دورریز را کاهش دهید و واشرهایی بسازید که از نظر اندازه و کیفیت برای بسیاری از پروژه های تاسیساتی و صنعتی قابل استفاده باشند.
سوالات پرتکرار شما درباره کار با دستگاه گسکت بر دستی و برش انواع واشر
کار با دستگاه گسکت بر دستی در نگاه اول ساده به نظر می رسد، اما برای رسیدن به یک واشر دقیق و سالم، باید چند نکته فنی را رعایت کرد. انتخاب تیغه مناسب، ثابت نگه داشتن ورق، تنظیم صحیح بازو و وارد کردن فشار یکنواخت، تاثیر زیادی بر کیفیت برش دارد.
کوچک ترین اشتباه هنگام برش می تواند باعث خراب شدن ورق های گران قیمت مانند گرافیت خالص، ورق های نسوز، تفلون، کلینگریت یا لاستیک های صنعتی شود. به همین دلیل، در این بخش به رایج ترین سوالات درباره کار با دستگاه گسکت بر دستی، محدوده برش، نگهداری تیغه و رفع ایرادهای متداول پاسخ داده ایم.
آیا با گسکت بر دستی می توان واشر هایی با قطر بسیار کوچک یا بسیار بزرگ را برش داد؟
محدوده برش دستگاه گسکت بر دستی به طول بازو، ابعاد محور مرکزی و طراحی خود دستگاه بستگی دارد. مدل های استاندارد معمولا می توانند واشر هایی با قطر تقریبی ۲۵ میلی متر تا ۱۰۰۰ میلی متر را برش دهند. البته این اندازه در همه دستگاه ها یکسان نیست و بهتر است پیش از شروع کار، مشخصات فنی مدل مورد استفاده بررسی شود.
برای برش واشر هایی با قطر کمتر از ۲۵ میلی متر، معمولا دستگاه گسکت بر انتخاب مناسبی نیست. در این اندازه ها، احتمال برخورد پایه نگهدارنده با تیغه یا ایجاد خطای اندازه گیری بیشتر می شود. استفاده از سنبه و ماتریس دستی یا ابزار پانچ، معمولا نتیجه تمیز تر و دقیق تری ایجاد می کند.
برای قطر های بزرگ تر از یک متر نیز می توان در بعضی مدل ها از بازو های رابط یا بازو های افزایشی استفاده کرد. با این حال، افزایش طول بازو باید با توجه به ظرفیت دستگاه انجام شود. اگر بازو بیش از اندازه بلند شود، احتمال ایجاد لرزش، افت دقت و فشار اضافی روی محور مرکزی وجود دارد.
از کجا بفهمیم زمان تعویض یا تیز کردن تیغه دستگاه گسکت بر رسیده است؟
یکی از اولین نشانه های کند شدن تیغه، افزایش فشار لازم برای. اگر برای عبور دادن تیغه از ورق از ورق مجبور هستید فشار زیادی وارد کنید، به احتمال زیاد لبه تیغه دیگر تیزی لازم را ندارد. در حالت عادی، تیغه باید با فشار کنترل شده و حرکت آرام، مسیر برش را طی کند.
نشانه دوم، خراب شدن لبه واشر است. وقتی تیغه به جای برش تمیز، الیاف ورق را می کشد یا از هم جدا می کند، لبه واشر حالت ریش ریش، دندانه دار یا نامنظم پیدا می کند. این مشکل در ورق های لاستیکی، کلینگریت و مواد چند لایه بیشتر دیده می شود.
تغییر رنگ لبه تیغه، ایجاد لب پریدگی یا مشاهده خوردگی های ریز نیز می تواند نشانه آسیب دیدن تیغه باشد. استفاده از تیغه کند، فقط کیفیت واشر را کاهش نمی دهد؛ بلکه ممکن است باعث انحراف بازو، افزایش فشار روی محور و حتی آسیب دیدن قطعات اصلی دستگاه شود.
تیغه های قابل تیز شدن باید با ابزار مناسب و توسط فردی ماهر تیز شوند. اگر لبه تیغه ترک خورده، شکسته یا بیش از اندازه کوتاه شده باشد، تعویض آن معمولا انتخاب مطمئن تری است.
آیا برای روان تر شدن مسیر برش می توان روی ورق روغن یا صابون زد؟
در بیشتر موارد، استفاده از روغن، گریس یا مواد روان کننده روی ورق گسکت توصیه نمی شود. این مواد ممکن است با ترکیبات ورق واکنش نشان دهند یا ویژگی های مهم آن مانند مقاومت حرارتی، فشردگی و قابلیت آب بندی را تغییر دهند.
برخی ورق های الاستومری، EPDM، کلینگریت و تفلون ممکن است در برابر مواد نفتی یا شیمیایی حساس باشند. باقی ماندن چربی روی سطح واشر نیز می تواند هنگام نصب روی فلنج، کیفیت آب بندی را کاهش دهد. این موضوع در خطوط اکسیژن، خطوط گاز و تجهیزات حساس اهمیت بیشتری دارد.
برای روان تر شدن حرکت تیغه، بهتر است به جای استفاده از روغن، شرایط برش را اصلاح کنید. تیغه باید تیز باشد، محور مرکزی باید کاملا عمود بر سطح کار قرار بگیرد و فشار دست نیز آرام، یکنواخت و پیوسته باشد. در ورق های ضخیم، اجرای برش در چند دور سبک معمولا نتیجه بهتری نسبت به وارد کردن فشار زیاد در یک دور دارد.
آیا دستگاه گسکت بر دستی می تواند ورق های گسکت سیم دار و مسلح را برش دهد؟
بله، اما برش این نوع ورق ها به تیغه مناسب و روش کار دقیق نیاز دارد. ورق های گرافیت سیم دار، گسکت های تقویت شده با توری فلزی و لاستیک های منجید دار، مقاومت بیشتری نسبت به ورق های معمولی دارند و با هر تیغه ای به خوبی برش نمی خورند.
برای این مواد باید از تیغه های مقاوم مانند تیغه های کاربایدی یا تیغه های HSS تقویت شده استفاده شود. تیغه معمولی ممکن است در همان مراحل ابتدایی کار کند شود یا در اثر برخورد با سیم فلزی آسیب ببیند. همچنین احتمال بیرون زدن سیم ها از لبه واشر وجود دارد.
هنگام برش ورق های سیم دار، سرعت چرخش بازو را کاهش دهید و فشار را به صورت تدریجی وارد کنید. بهتر است برش در چند پاس انجام شود و در هر مرحله، مقدار کمی از ضخامت ورق بریده شود. استفاده از عینک ایمنی، دستکش مناسب و کفش ایمنی نیز ضروری است، زیرا سیم های فلزی می توانند تیز و برنده باشند.
اگر هنگام کار متوجه جابجا شدن مرکز واشر شویم، آیا ورق کاملا غیر قابل استفاده است؟
نه، همیشه این طور نیست. اگر فقط یک خط برش کم عمق ایجاد شده باشد و تیغه هنوز به بخش زیادی از ضخامت ورق نفوذ نکرده باشد، ممکن است بتوان دستگاه را دوباره تنظیم کرد و از قسمت سالم ورق استفاده نمود.
در این حالت، ابتدا برش را متوقف کنید و علت جابجا شدن محور را بررسی نمایید. ممکن است پیچ های نگهدارنده به اندازه کافی محکم نشده باشند یا ورق هنگام چرخش بازو حرکت کرده باشد. پس از اصلاح مشکل، محل برش قبلی و محدوده سالم ورق را بررسی کنید.
اگر برش عمیق باشد، ادامه دادن کار روی همان مسیر می تواند باعث ایجاد دو خط برش نامنظم و ضعیف شدن ساختار واشر شود. در چنین شرایطی بهتر است یک واشر کوچک تر از قسمت داخلی یا دور ریز ورق برش دهید. با این روش، تمام متریال از بین نمی رود و می توان از بخش سالم آن در پروژه دیگری استفاده کرد.
چرا بعضی از واشر ها بعد از برش حالت بیضی یا تخم مرغی پیدا می کنند؟
بیضی شدن واشر معمولا به دلیل حرکت ورق یا وجود لقی در اجزای دستگاه اتفاق می افتد. اگر پیچ تنظیم بازو شل باشد، شعاع برش در طول حرکت تغییر می کند و نتیجه نهایی به جای دایره، حالتی بیضی شکل پیدا می کند.
خم شدن محور مرکزی در اثر فشار بیش از اندازه نیز یکی از دلایل مهم این مشکل است. زمانی که فشار دست فقط از یک سمت وارد شود، بازو مسیر یکنواختی طی نمی کند و ممکن است شکل واشر از حالت استاندارد خارج شود.
سر خوردن ورق روی میز کار نیز باید جدی گرفته شود. پیش از شروع برش، ورق را در قسمت های دور ریز با چسب دو طرفه صنعتی یا روش مناسب دیگری ثابت کنید. محل مهار ورق نباید روی بخش اصلی واشر قرار بگیرد، زیرا چسب یا آثار آن می تواند به سطح آب بندی آسیب بزند.
همچنین پیش از چرخاندن بازو، مطمئن شوید محور مرکزی دقیقا با زاویه ۹۰ درجه نسبت به سطح کار قرار دارد. استفاده از گونیا یا ابزار کنترل عمود می تواند برای بررسی این موضوع مفید باشد.
برای جلوگیری از خطا هنگام برش واشر چه نکاتی را رعایت کنیم؟
قبل از شروع کار، سطح میز را تمیز کنید و مطمئن شوید هیچ براده، گرد و غبار یا قطعه ای زیر ورق قرار نگرفته است. وجود یک ذره کوچک در زیر ورق می تواند باعث تاب برداشتن آن یا تغییر ارتفاع تیغه شود.
ضخامت ورق، قطر داخلی و قطر خارجی واشر را از قبل مشخص کنید. سپس شعاع مورد نیاز را روی دستگاه تنظیم کرده و پیچ های قفل کننده را کاملا محکم کنید. بهتر است پیش از برش اصلی، یک بار حرکت بازو را بدون وارد کردن فشار زیاد بررسی کنید تا از درست بودن اندازه مطمئن شوید.
برای ورق های ضخیم، به جای فشار ناگهانی، چند دور با فشار آرام و یکنواخت انجام دهید. در پایان نیز لبه واشر را بررسی کنید تا ترک، پارگی، ریش ریش شدن یا بیرون زدگی لایه های داخلی وجود نداشته باشد.
ثبت ديدگاه